砂紙
工業研磨中最關鍵的基礎材料
砂紙,不只是耗材,而是決定加工效率與品質的第一道關鍵
不是機台決定結果,而是砂紙先決定成敗
砂紙,是所有研磨與表面處理製程中最基礎、卻也最容易被低估的工業材料。從金屬加工、汽車零組件、PCB 電路板、半導體製程,到醫療精密零件、手錶珠寶、木工與高端表面拋光,只要涉及材料去除、表面修整或粗糙度控制,砂紙幾乎都是不可或缺的核心工具。
在實際製造現場,砂紙的角色遠不只是「把表面磨平」。
它直接影響材料移除效率、加工穩定性、表面品質一致性,甚至左右後續製程(塗裝、電鍍、貼合、拋光)的成功與否。
選擇不合適的砂紙,常見結果包括切削力不足、加工時間拉長、表面燒傷、研磨紋路不一致,最終導致良率下降與單位成本上升。
許多企業在改善製程時,往往優先更換機台或調整參數,卻忽略砂紙本身的結構與匹配性。然而在專業研磨領域中,砂紙的磨料種類、目數配置與背基結構,往往比設備本身更早決定加工成果。

小野太郎
日本研磨專家 -我們不將砂紙視為單純的消耗品,而是視為製程中的關鍵工程元件,協助客戶從根本優化研磨效率、品質穩定度與整體生產成本。
砂紙的基本結構與工作原理
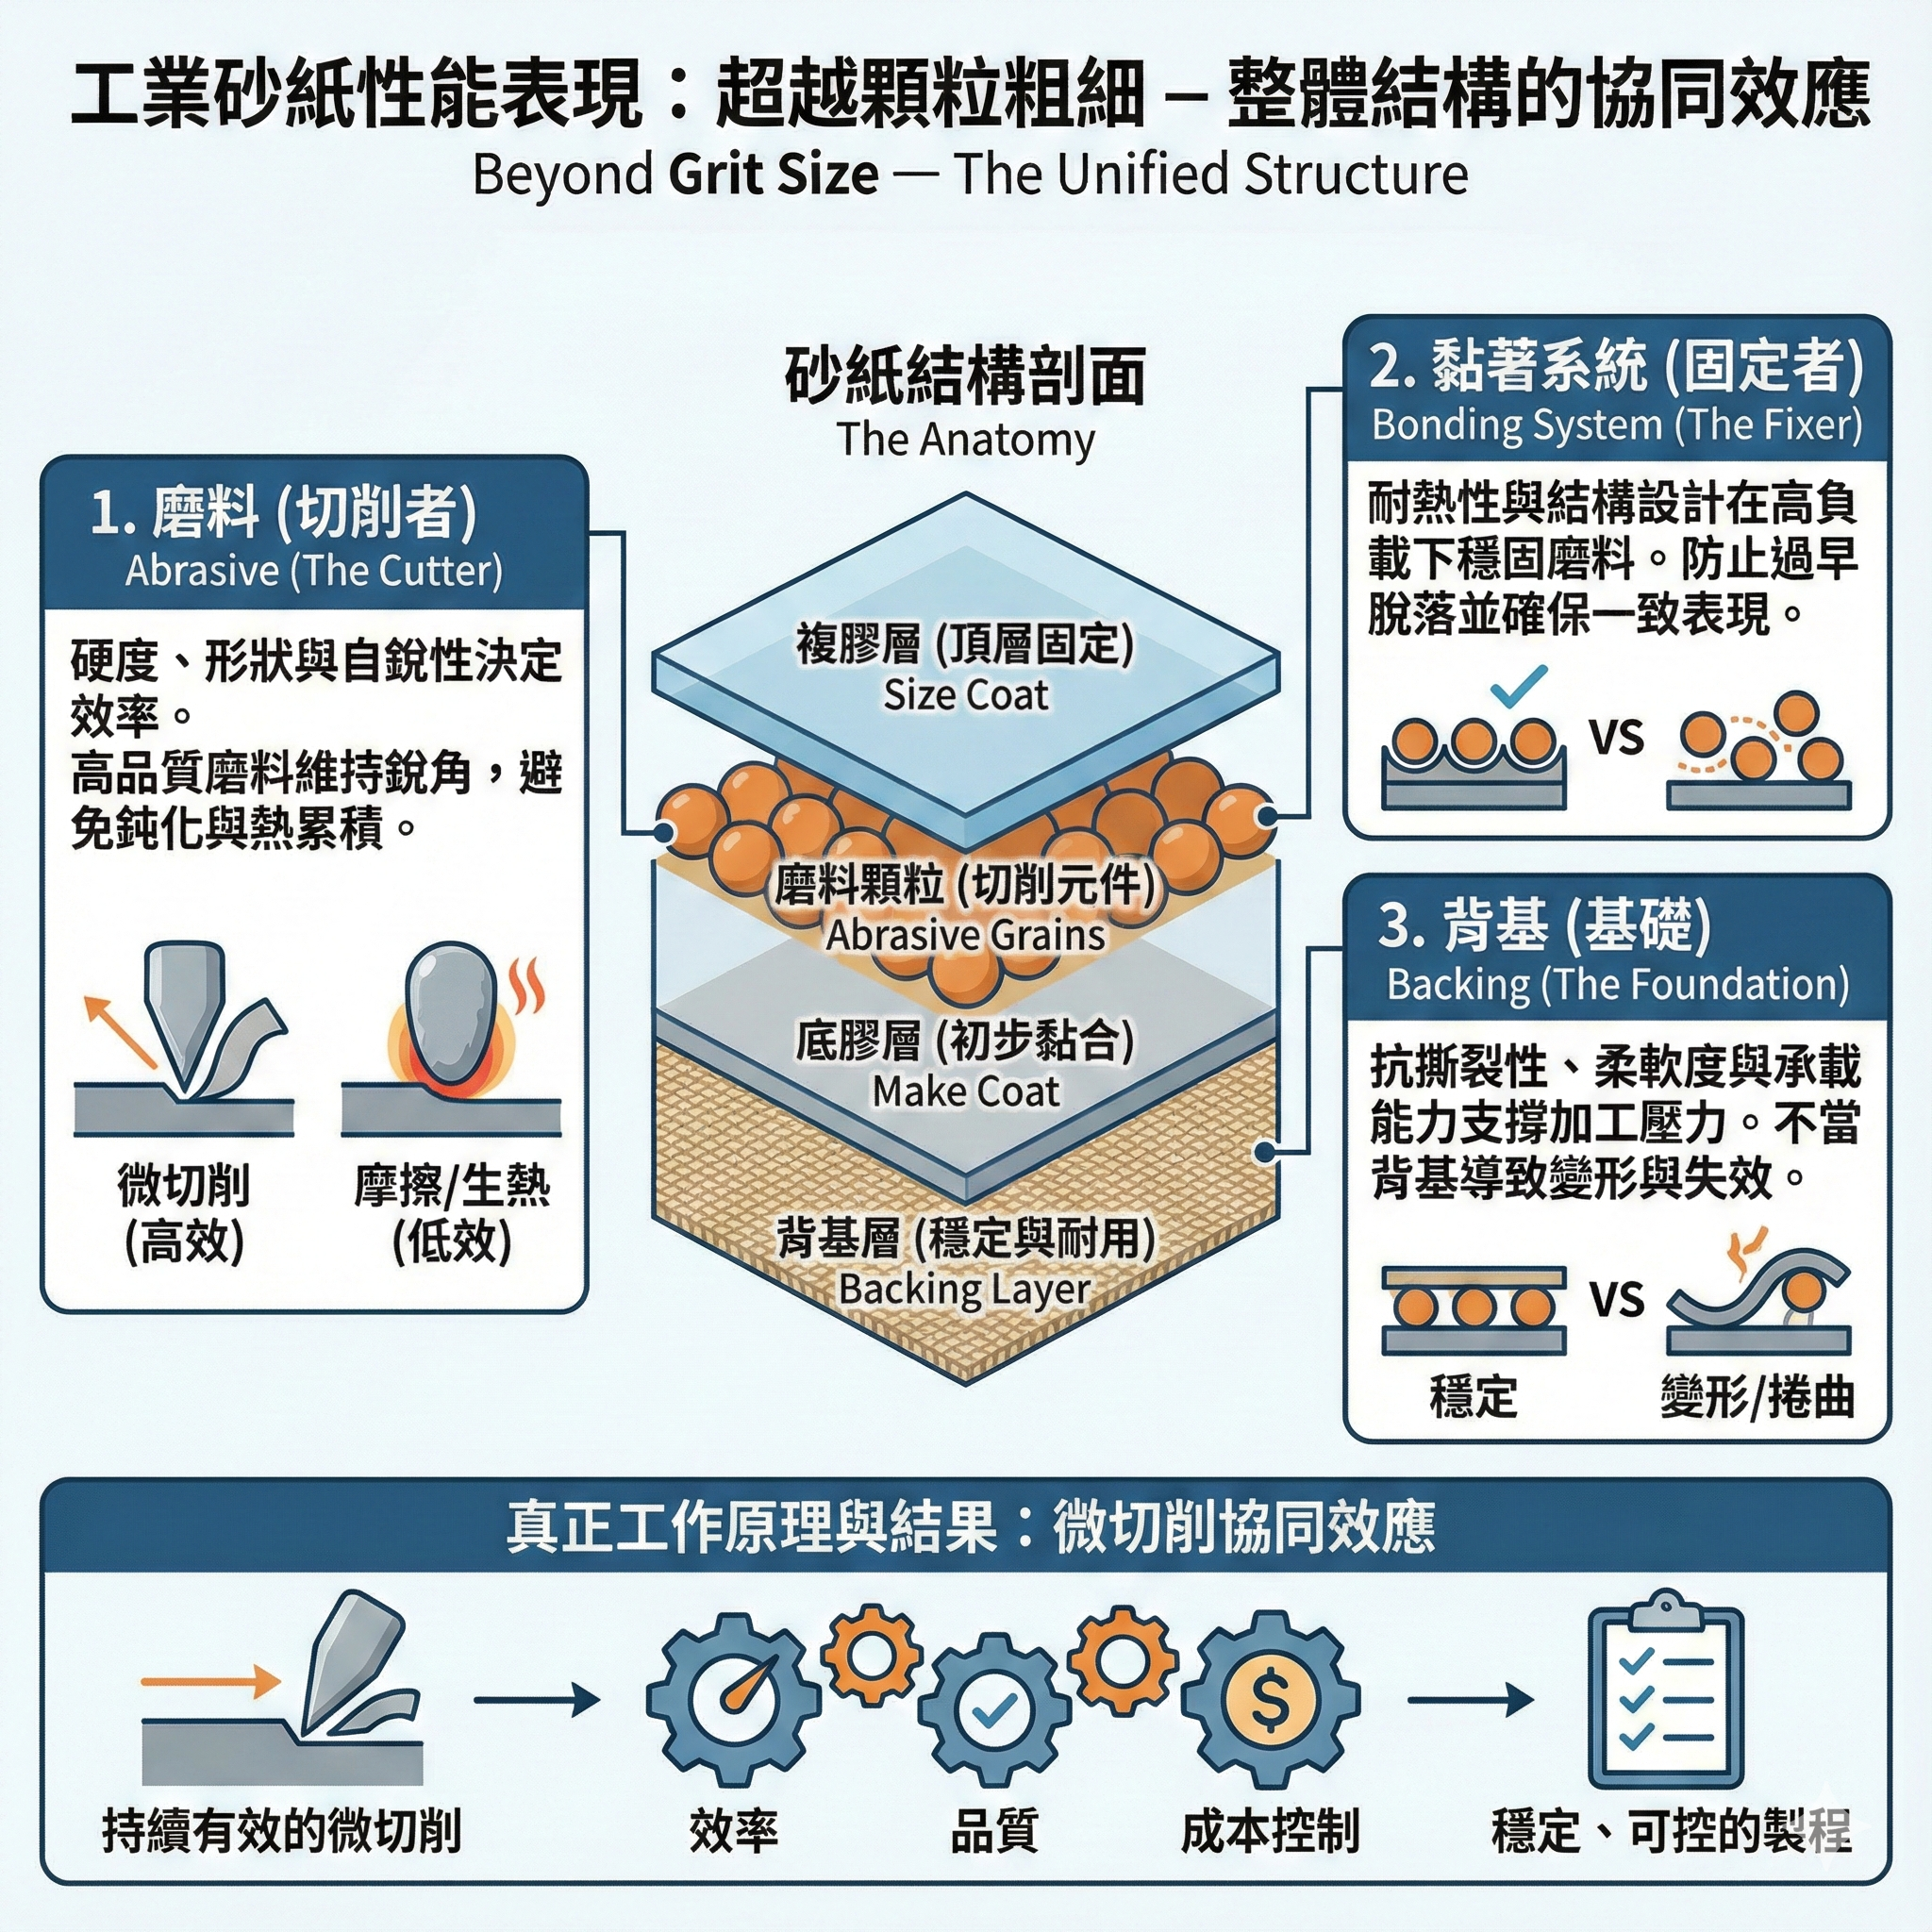
一張砂紙的性能表現,並不只是由顆粒粗細(目數)所決定,而是來自整體結構設計的結果。在工業研磨應用中,即使目數相同,不同品牌或不同設計的砂紙,其切削力、壽命與加工穩定性往往存在明顯差異。
從工程角度來看,砂紙主要由三個核心系統所構成:
磨料(Abrasive Grain)
磨料是負責實際切削工件的核心元件,其硬度、韌性、顆粒形狀與自銳性,直接決定材料移除效率與研磨壽命。
高品質磨料能在研磨過程中持續維持銳利切削邊角,避免因鈍化而轉為摩擦生熱,確保研磨效率與表面品質的穩定。
背基(Backing Material)
背基決定砂紙的整體強度、柔軟性與耐用度,影響其是否能承受實際加工壓力與貼合工件表面。
常見紙基背材依強度與柔軟度不同,適用於不同加工情境。背基選擇不當時,即使磨料性能優異,也可能因變形或破損而無法發揮應有效果。
黏著系統(Bonding System)
黏著系統負責將磨料穩定固定於背基之上,其耐熱性與結構穩定性,決定砂紙在長時間研磨下是否容易掉砂或失效。
良好的黏著系統,能確保砂紙在整個使用壽命內,維持一致且可預期的研磨表現。
紙基砂帶與砂布環帶如何選擇?
砂帶可以使用紙基或布基,不能只依「砂紙/砂布」名稱判定是否適合製成環帶。例如 RIKEN AP57 的原廠產品形式包含砂帶、卷材與片材。
選擇時應核對產品型號、基材強度、寬度、周長、接頭及設備要求;紙基砂帶與砂布環帶不可直接視為通用替代品。
砂紙真正適合的加工應用
砂紙可依產品型號加工為片材、圓片、卷材或紙基砂帶,供手工或適用設備使用。乾磨、濕磨、背膠與背絨等形式,均須核對該型號的原廠規格。
手持式研磨工具
具備良好的韌性與穩定性,是工業研磨中最常見的選擇,適合碳鋼、不鏽鋼與一般金屬加工,能在長時間使用下維持穩定切削表現。
手工研磨
具備良好的韌性與穩定性,是工業研磨中最常見的選擇,適合碳鋼、不鏽鋼與一般金屬加工,能在長時間使用下維持穩定切削表現。
陶瓷磨料
陶瓷磨料則具備優異的自銳性,能在高壓條件下持續維持切削力,適合高移除量與自動化研磨需求。
使用機械研磨時,請先確認耗材型號、尺寸、固定方式與乾濕磨條件。紙基砂帶須配合適用機台與接頭規格;布基產品則應依負載、工件形狀及加工條件另行選擇。
砂紙磨料種類全解析
磨料是砂紙真正負責切削工件的核心,其材質特性直接影響研磨效率、壽命與表面品質。即使在相同目數條件下,不同磨料所呈現的切削行為仍可能有明顯差異,因此磨料選擇往往是影響加工成果的第一個關鍵決策。
氧化鋁 (Aluminum Oxide)
具備良好的韌性與穩定性,是最常見的工業研磨磨料。適合金屬加工、木工與一般零組件表面修整,能在長時間使用下維持穩定切削行為。
碳化矽(Silicon Carbide)
顆粒銳利、切削快速,適合脆性材料與精密加工應用,如 PCB、半導體材料、醫療零件與高階拋光製程。
陶瓷磨料(Ceramic)
具備高度自銳性,適合高移除量與高效率需求的研磨應用,多用於自動化或高負載製程。
砂紙目數(Grit)配置怎麼選?
國際砂紙目數寫法整理(簡易對照)
| 標準名稱 | 常見寫法 | 主要使用地區 | 重點說明 | 常見應用 |
|---|---|---|---|---|
| CAMI(美規) | #80、#120 | 美國、部分亞洲 | 傳統目數標示,依篩網分級 | 一般工業、手工研磨 |
| FEPA(歐規) | P80、P120 | 歐洲、國際主流 | 顆粒分佈較嚴謹,工業常用 | 工業砂紙、砂帶 |
| JIS(日規) | #240、#800 | 日本 | 細目數區分較精細 | 精修、拋光 |
砂紙目數代表磨料顆粒的大小,是控制材料移除速度與表面品質的關鍵指標。目數越低,顆粒越粗,切削力越強;目數越高,顆粒越細,表面越平整。然而在實務加工中,過度追求細目數,反而可能造成效率低落與砂紙過早耗
在工業製程中,砂紙目數通常會依加工階段進行配置。粗磨階段以快速去除材料為目的,需使用較低目數;中段研磨負責修整表面與消除前段痕跡;最後的精修或拋光,才會使用高目數砂紙來控制表面粗糙度。若目數配置跳階過大,常導致研磨時間拉長,甚至影響表面一致性。
因此,目數選擇不應單點思考,而應視為整體製程設計的一部分。正確的目數配置,能在確保品質的同時,縮短加工時間並降低單位成本。
各產業砂紙選型總覽表
| 產業類型 | 常見加工材料 | 建議磨料種類 | 建議目數範圍 | 常用背基 | 選型重點 |
|---|---|---|---|---|---|
| 金屬加工/重工業 | 碳鋼、不鏽鋼、合金鋼 | 氧化鋁、陶瓷磨料 | #36–#120 | 布基、纖維背基 | 高切削力、耐用性、可承受高壓研磨 |
| 汽車零組件 | 鋼件、鋁件、鑄件 | 氧化鋁、陶瓷磨料 | #80–#320 | 布基 | 表面一致性佳,適合多段製程銜接 |
| 汽車修復/汽車美容 | 車漆、補土、塑料件 | 氧化鋁、碳化矽 | #180–#2000 | 紙基、薄膜背基 | 表面可控性高,避免過度吃料與刮痕 |
| PCB/半導體 | 樹脂、銅箔、基板 | 碳化矽、精細氧化鋁 | #400–#1500+ | 薄膜背基 | 高穩定性、低公差、表面可控 |
| 醫療精密產業 | 不鏽鋼、鈦合金、精密零件 | 碳化矽、細目數氧化鋁 | #600–#2000 | 薄膜、紙基 | 表面一致性高,避免微刮痕 |
| 手錶、珠寶、鑽石加工 | 貴金屬、硬質材料 | 碳化矽、細目數氧化鋁 | #800–#3000 | 薄膜、紙基 | 粒徑穩定,確保視覺品質 |
| 木工與高端家具 | 實木、人造板 | 氧化鋁 | #80–#400 | 紙基、柔軟布基 | 良好貼合性,表面平整好控制 |
| 表面拋光/精修 | 金屬、塑料 | 碳化矽、細目數氧化鋁 | #600–#3000 | 薄膜、紙基 | 紋路細緻,表面品質可預期 |
各產業砂紙選擇的關鍵差異(仔細說明)
金屬加工與重工業
金屬加工屬於高負載、高移除量的研磨應用,砂紙必須能承受長時間高壓而不快速失效。此類應用若磨料韌性不足,極容易出現磨料鈍化、砂紙快速耗損,甚至導致工件表面燒傷。
因此,金屬加工多選用高韌性氧化鋁或陶瓷磨料,搭配布基或纖維背基,以確保在粗磨與成型階段能維持穩定切削力。目數通常從低目數開始進行大量材料移除,再逐步過渡至中目數修整表面。
汽車零組件與塗裝前處理
汽車產業的研磨需求介於重工業與精密加工之間,不僅要求效率,也高度重視表面一致性,因為研磨結果會直接影響後續塗裝、電鍍或組裝品質。
實務上,汽車零組件研磨多採取多段目數配置,避免單一砂紙同時承擔過多工序。磨料選擇上,氧化鋁仍是主流,而在高移除需求區段,會導入陶瓷磨料提升效率與壽命。
PCB 與半導體相關製程
PCB 與半導體製程對砂紙的要求,與傳統金屬加工有本質上的不同。此類應用不追求快速移除,而是高度可控、低變異的表面處理。任何不穩定的切削行為,都可能造成表面缺陷或製程報廢。
因此,常選用細目數碳化矽或高一致性氧化鋁磨料,並搭配薄膜背基,以確保整張砂紙厚度與切削行為的一致性。目數配置通常偏高,並避免目數跳階過大。
木工加工產業
木材與人造板屬於相對柔軟材料,加工時更重視控制性與手感,而非高切削力。若磨料過於銳利或背基過硬,反而容易造成表面不均或過度吃料。
因此,木工應用多採用氧化鋁磨料,搭配紙基或柔軟布基,以提升貼合性與操作穩定度。目數選擇則依表面處理需求,由中目數逐步過渡至細目數。
表面拋光與精修應用
拋光與精修階段的目標並非移除材料,而是控制表面粗糙度與視覺品質。此時砂紙的穩定性與一致性,遠比切削力來得重要。
常見配置為細目數碳化矽或氧化鋁磨料,搭配薄膜或高品質紙基,確保表面紋路細緻且可預期,避免留下不均痕跡。
我們的品牌商品
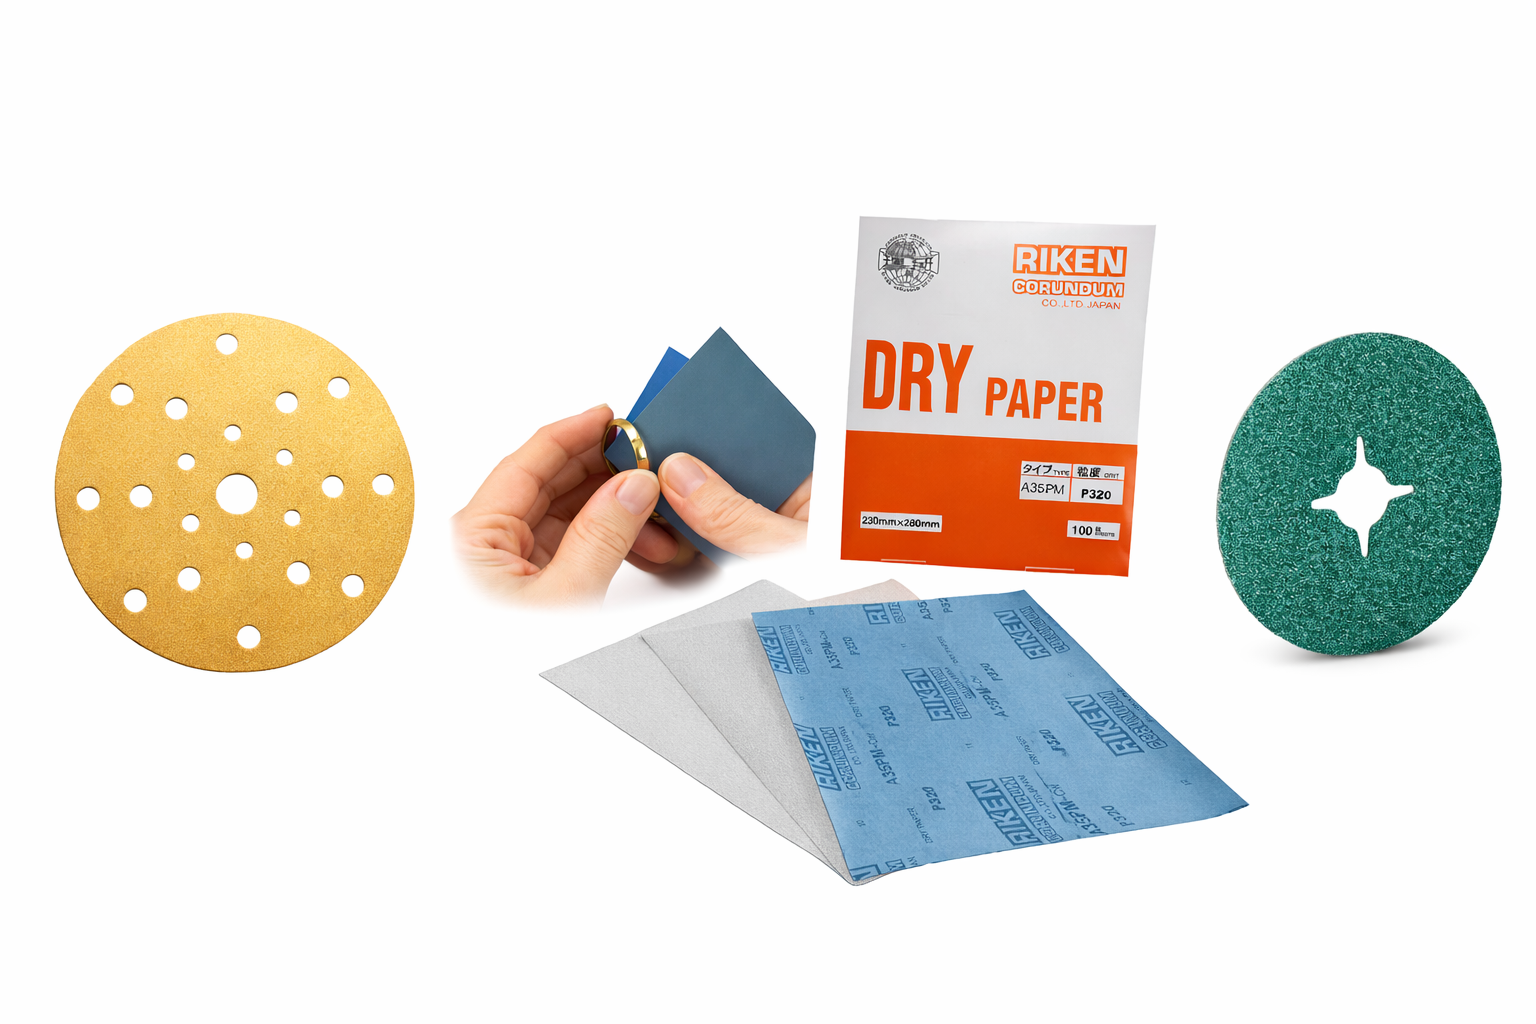
理研 砂紙
產品特性
採用極柔軟紙基結構,研磨時可自然貼合各種曲面與細部輪廓,能有效降低刮痕風險,特別適合珠寶與鑽石等高精度精修研磨應用。
VSM 砂紙
產品特性
採用幾何形狀陶瓷磨料,具高切削力與快速材料移除,適用於焊縫修整與重切削金屬加工,在鋼材與鋁材研磨中提升效率並延長使用壽命。
Starcke 砂紙
產品特性
採用高品質矽化碳與氧化鋁磨料聞名與防水乳膠紙基,提供高去除量與極佳表面一致性,特別適合汽車修復、塗裝打磨與精細醫療器械手工研磨。
常見問題
砂紙與砂布的基材不同,但砂帶形式並不限於布基。RIKEN AP57 等紙基型號亦可製成砂帶;能否替代,須比對基材、磨料、尺寸、接頭、設備及乾濕磨條件。
請提供現用型號與機台資料,再確認適用產品,不能僅憑外觀或目數替換。
目數不是表面品質的唯一條件。應搭配磨料、基材、研磨順序、壓力與工件材質評估;較細粒度也不代表能有效去除前一道較深的磨痕。
選型前請先確認目前表面狀態與目標,再安排試磨。
即使標示相同粒度,磨料種類、植砂密度、黏著系統與基材仍可能不同,並影響切削、壽命與表面結果。比較時應確認粒度標準,並在相同加工條件下試磨。
應先區分補土整平、底漆處理、漆面除塵點及拋光前整備等工序,再依塗層、設備與乾濕磨方式選擇型號及粒度。不可將精修或拋光用的細粒度直接套用於粗磨。
砂紙可用於木材、塗裝及部分金屬表面處理等用途,實際適用性取決於型號。紙基產品也有機械用圓片與紙基砂帶,不能概括排除所有機械研磨。
應依原廠建議的工件、加工形式與設備條件選擇;不符合該型號條件時,另評估布基或其他研磨產品。